Oczyszczalnia ścieków galwanicznych usuwa metale ciężkie, cyjanki i inne zanieczyszczenia, a także pomaga w regulacji pH. Skuteczność w tym zakresie wymaga segregacji odpływów oraz przeprowadzenia kilku etapów oczyszczania, dopasowanych do składu ścieków. Wybór technologii zależy od wyników ich badań, wymagań dotyczących odprowadzania oraz kosztów budowy i eksploatacji instalacji.
Spis treści
Charakterystyka ścieków galwanicznych – co sprawia, że są trudne w oczyszczaniu?
Ścieki galwaniczne powstają podczas przygotowania powierzchni, nakładania powłok i płukania detali. O ich szkodliwości decydują przede wszystkim metale, cyjanki oraz agresywny odczyn. W odróżnieniu od ścieków zdominowanych przez biodegradowalne związki organiczne, poza oczyszczaniem biologicznym, wymagają zwykle odpowiedniego oczyszczania fizykochemicznego.
Metale ciężkie w ściekach galwanicznych – chrom, cynk, nikiel, miedź
Rodzaj kąpieli decyduje o rodzajach metali trafiających do ścieków. Poszczególne zabiegi galwanizacyjne wprowadzają do odpływu odmienne metale ciężkie:
- Chromowanie – Cr(VI),
- Cynkowanie – Zn(II)
- Niklowanie – Ni(II).
- Miedziowanie – Cu(I) lub Cu(II), zależnie od technologii.
- Kadmowanie – Cd(II).
Metale trafiają do popłuczyn z roztworem wynoszonym na detalach. Ich stężenia zależą od jego ilości i sposobu płukania. EPA podaje orientacyjnie 15–100 mg nakładanego metalu/l. Znamy jednak przypadek galwanizerni, w której oznaczono 1–212 mg chromu/l po chromowaniu oraz 32–670 mg cynku/l po cynkowaniu. Dlatego dobór technologii wymaga zbadania poszczególnych odpływów.
Usuwanie metali często przebiega wieloetapowo. Przykładowo chrom(VI) wymaga najpierw redukcji do chromu(III), ponieważ w pierwotnej postaci nie daje się strącić wodorotlenkiem. Reakcja ta zmienia jego postać chemiczną, ale pozostawia metal w roztworze. Następnie podnosi się pH, wytrąca wodorotlenek chromu(III) i oddziela powstały osad od cieczy.
Ze względu na toksyczność metale podlegają szczególnie rygorystycznym ograniczeniom emisji. Dla kanalizacji rozporządzenie Ministra Budownictwa z 14 lipca 2006 r. wskazuje:
- Cr(VI) – 0,2 mg/l,
- chrom ogólny – 1 mg/l,
- nikiel i miedź – po 1 mg/l,
- cynk – 5 mg/l.
Cyjanki i kwasy – specyficzne zanieczyszczenia procesów galwanicznych
Trudności ze strącaniem nasilają się przy obecności cyjanków, stosowanych w niektórych kąpielach do miedziowania, cynkowania i złocenia. Obciążenia cyjankami w przeliczeniu na CN sięgają 20–100 mg/l. Oprócz określenia stężenia trzeba jednak odróżnić również cyjanki wolne od związanych w kompleksach, tworzonych przez cyjanki w połączeniu z innymi metalami.
Kompleksy utrudniają detoksykację, dlatego w klasycznej linii wodorotlenkowej detoksykacja utleniająca, np. chlorowanie alkaliczne, poprzedza wspólne strącanie metali. Alternatywne utlenianie, w tym ozonowanie, wymaga sprawdzenia skuteczności dla konkretnego składu.
Równie istotny jest odczyn. Dla odpływów z trawienia wynosi pH 1–3, a z procesów alkalicznych – pH 10–12. Połączenie kwaśnych ścieków z cyjankowymi grozi uwalnianiem toksycznego HCN. Neutralizacja ścieków przemysłowych wymaga zatem wcześniejszego rozpoznania składu.
Nawet po detoksykacji i korekcie pH strącanie niejednokrotnie utrudniają inne kompleksanty, np. EDTA i cytryniany. Z kolei surfaktanty stabilizujące emulsje olejowe komplikują późniejsze oddzielanie zanieczyszczeń.
Zmienność składu ścieków w zależności od rodzaju powłoki
W zakładzie wielokąpielowym opisane zanieczyszczenia trafiają do różnych odpływów, a ich ilość zmienia się wraz z produkcją. Nie można więc zaprojektować całej instalacji na podstawie jednej próbki zbiorczej.
Ścieki cyjankowe i zawierające Cr(VI) należy zbierać oddzielnie oraz podczyszczać w dedykowanych etapach. Odpływy kwaśne i alkaliczne również wymagają osobnej oceny. Ich połączenie jest możliwe po sprawdzeniu zgodności chemicznej i warunków kontrolowanej neutralizacji.
Brak właściwej separacji stanowi poważny błąd projektowy. Może wywołać nieprzewidywalne reakcje i skokowe obciążenia zbiornika uśredniającego. Dlatego oczyszczanie ścieków galwanicznych musi poprzedzać szczegółowa analiza poszczególnych odpływów.
Wymagania prawne i normy dotyczące ścieków z galwanizerni
Najpierw trzeba ustalić miejsce odprowadzania ścieków: kanalizację albo bezpośrednio środowisko. Decyzja ta determinuje wymagania jakościowe, a także w zakresie monitoringu i dokumentacji oczyszczania. Projektowana oczyszczalnia ścieków przemysłowych musi uwzględniać warunki odbiorcy i decyzje administracyjne.
Dopuszczalne stężenia metali ciężkich w ściekach odprowadzanych do kanalizacji
Podstawę prawną określającą dopuszczalne stężenie metali ciężkich stanowi rozporządzenie Ministra Budownictwa z 14 lipca 2006 r. w sprawie sposobu realizacji obowiązków dostawców ścieków przemysłowych oraz warunków wprowadzania ścieków do urządzeń kanalizacyjnych. Tekst jednolity ogłoszono w Dz.U. z 2016 r. poz. 1757. Załącznik nr 2 określa m.in. następujące wartości:
| Składnik | Dopuszczalna zawartość |
|---|---|
| Chrom ogólny | 1 mg Cr/l |
| Chrom(VI) | 0,2 mg Cr/l |
| Nikiel | 1 mg Ni/l |
| Cynk | 5 mg Zn/l |
| Miedź | 1 mg Cu/l |
| Cyjanki wolne | 0,5 mg CN/l |
| Cyjanki związane | 5 mg CN/l |
Wiążące wymagania wynikają łącznie z przepisów, właściwych pozwoleń i warunków odbioru. Przedsiębiorstwo kanalizacyjne ustala je według § 12–14 rozporządzenia. W przewidzianych sytuacjach może określić wartości niższe od podanych w tabeli, a po spełnieniu odpowiednich przesłanek także wyższe.
Rozporządzenie przewiduje zasadniczo pH 6,5–9,5. Dla ścieków zawierających cyjanki i siarczki określa przedział 8–10. Zabronione jest rozcieńczanie wodą w celu uzyskania dopuszczalnych wskaźników. Dopuszczalne stężenia z załącznika nr 2 odnoszą się do próbki średniej dobowej proporcjonalnej do przepływu. Natomiast odczyn i temperaturę ocenia się w próbkach jednorazowych. Sama tabela stężeń nie opisuje zatem całego zakresu ani procedury kontroli.
Dla bezpośredniego zrzutu do wód lub ziemi właściwe jest rozporządzenie z 12 lipca 2019 r., Dz.U. poz. 1311. Parametry określa się według odpowiedniego zakresu regulacji i pozwolenia. Limity kanalizacyjne nie stanowią wymagań dla odpływu do rzeki. Trzeba również sprawdzić dopuszczalność danego sposobu zrzutu: pozwolenie na jego wykonanie nie znosi zakazów wynikających z ustawy.
Wymagania BAT dla przemysłu powierzchniowego
Najlepsze dostępne techniki (BAT) dla obróbki powierzchniowej metali i tworzyw sztucznych opisuje STM BREF, przyjęty w 2006 r. Jego aktualizację koordynuje JRC – Wspólne Centrum Badawcze Komisji Europejskiej. Dokument zawiera opis technik, osiąganych poziomów emisji oraz zasad monitorowania.
Na podstawie dokumentów BREF opracowuje się konkluzje BAT, przyjmowane w drodze decyzji wykonawczych Komisji Europejskiej. Określają one techniki, powiązane poziomy emisji i zasady monitorowania. Stanowią podstawę ustalania warunków pozwoleń zintegrowanych.
Opisane w STM BREF podejście zakłada ograniczanie strat kąpieli i zużycia wody już na linii produkcyjnej. W praktyce obejmuje:
- Segregację odpływów, czyli oddzielne oczyszczanie problematycznych ścieków.
- Ograniczanie wynoszenia kąpieli na detalach i zawieszkach.
- Płukanie kaskadowe, zmniejszające zapotrzebowanie na świeżą wodę.
- Odzysk wody i jej ponowne wykorzystanie, w tym w obiegach zamkniętych tam, gdzie jest to uzasadnione.
Wymagania BAT dotyczą również procesów. Utrzymaniu osiągniętych efektów służą: regularny serwis, konserwacja oraz rejestrowanie ilości i parametrów ścieków. Ważną rolę pełni zatem monitoring. Pomiary on-line, np. pH i przewodności, wspomagają kontrolę procesu, natomiast badania zanieczyszczeń służą sprawdzeniu zgodności odpływu z pozwoleniem.
Warto wskazać również na znaczenie BAT-AEL – poziomów emisji powiązanych z najlepszymi dostępnymi technikami, osiąganych w normalnych warunkach eksploatacji. Niedotrzymanie obowiązujących limitów wymaga działań korygujących, obejmujących zmianę sposobu prowadzenia procesu lub, jeśli jest to konieczne, modernizację instalacji.
Pozwolenie wodnoprawne – kiedy jest wymagane?
Prawo wodne z 20 lipca 2017 r., w szczególności art. 389, przewiduje pozwolenia na usługi wodne i szczególne korzystanie z wód. Przy zrzucie do wód lub ziemi trzeba uwzględnić także przypadki, w których właściwe warunki obejmuje pozwolenie zintegrowane zamiast odrębnego pozwolenia wodnoprawnego. Pozwolenia wymaga też wprowadzanie do cudzej kanalizacji ścieków zawierających substancje szczególnie szkodliwe, wskazane w rozporządzeniu z 28 czerwca 2019 r., Dz.U. poz. 1220.
Wniosek trafia do właściwego organu Wód Polskich. Dokumentacja obejmuje m.in. operat, bilans, charakterystykę ścieków i opis urządzeń. Przy zrzucie do cudzej kanalizacji dołącza się zgodę jej właściciela. We wstępnym harmonogramie warto zarezerwować od 3 do 6 miesięcy na procedurę i uzgodnienia, jednak rzeczywisty czas zależy od specyfiki danej sprawy i kompletności dokumentacji.
Korzystanie z wód bez wymaganej zgody podlega sankcjom określonym m.in. w art. 472aa Prawa wodnego. Przy wprowadzaniu ścieków do wód lub ziemi bez wymaganego pozwolenia podstawę obliczenia administracyjnej kary stanowi 500% opłaty zmiennej.
Zmiana kąpieli, wzrost produkcji lub nowy odpływ wymagają ponownej oceny i określenia obowiązków. Dokumentacja i wyniki badań powinny wykazywać zgodność rzeczywistej eksploatacji z pozwoleniem.
Dobierzemy oczyszczalnię do Twoich ścieków galwanicznych
Zaprojektujemy i zbudujemy instalację, która doprowadzi ścieki do parametrów wymaganych przy zrzucie. Zapraszamy do kontaktu!
Technologie oczyszczania ścieków galwanicznych – przegląd metod
Oczyszczanie ścieków galwanicznych wymaga przeprowadzenia reakcji chemicznych i fizycznego oddzielania zanieczyszczeń. Dobrze zaprojektowana oczyszczalnia łączy te etapy z gospodarką osadową i kontrolą odpływu. Kolejność procesów zależy od reaktywności ścieków oraz postaci metali.
Precypitacja chemiczna – strącanie metali ciężkich wodorotlenkami
Strącanie wodorotlenkowe jest powszechną metodą usuwania Cr³⁺, Zn²⁺, Ni²⁺ i Cu²⁺. Dozowanie Ca(OH)₂ lub NaOH podnosi pH, przekształcając rozpuszczone metale w trudno rozpuszczalne związki. Następnie trzeba oddzielić powstały osad.
Nie istnieje jedno optimum pH wspólne dla wszystkich metali. Poniższe zakresy przytacza zestawienie technologiczne EPA, tabela 7. Opisują warunki rozpatrywane w tym opracowaniu, jednak nie są gotowymi nastawami instalacji.
| Metal | Zakres pH podany w zestawieniu EPA | Zastrzeżenie projektowe |
|---|---|---|
| Cr(III) | 7–8 | Dla Cr(VI) potrzebna jest wcześniejsza redukcja |
| Ni(II) | 10–11 | Kompleksanty ograniczają skuteczność usuwania niklu |
| Zn(II) | 8–11,5 | Trzeba zbadać wpływ alkalizacji na rozpuszczalność |
| Cu(II) | 9–10 | Wynik zależy m.in. od obecności ligandów |
Przedziały pH podane w tabeli służą do wstępnego doboru warunków strącania metali. Konkretną nastawę ustala się na podstawie prób, składu ścieków i wymaganej jakości odpływu. Nie każde pH z danego zakresu zapewni równie skuteczne oczyszczanie. Nastawy dobiera się też osobno dla poszczególnych etapów: redukcji chromu(VI), strącania metali i końcowej korekty odczynu przed zrzutem.
W ściekach wieloskładnikowych dobór pH wymaga uwzględnienia wszystkich usuwanych metali. Przykładowo podwyższenie odczynu korzystne dla strącania niklu może zwiększać rozpuszczalność innych składników.
Rozwiązaniem bywają dwa stopnie strącania, z oddzieleniem osadu między etapami. Jeśli jednak metale pozostają związane z EDTA lub cytrynianami, sama regulacja pH przeważnie nie wystarcza. Potrzebne jest wtedy odpowiednio dobrane utlenianie, zastosowanie specjalistycznych strącaczy lub dodatkowe doczyszczanie.
Po określeniu warunków procesu dobiera się reagenty, np. mleko wapienne lub NaOH. Mleko wapienne wymaga przygotowania lub magazynowania oraz dozowania zawiesiny. Może też zwiększać ilość osadu wskutek powstawania dodatkowych soli wapnia.
Dlatego porównanie kosztów obu środków powinno obejmować ich rzeczywiste zużycie, obsługę instalacji i zagospodarowanie osadów. Więcej informacji na temat reagentów przedstawiamy na stronie ofertowej: chemia do oczyszczania ścieków przemysłowych.
Skuteczność wybranej konfiguracji potwierdza się, oznaczając metal ogólny i rozpuszczony. Pierwszy wynik uwzględnia również metal obecny w zawiesinie, dlatego ujawnia niedostateczne oddzielanie osadu.
Neutralizacja i detoksykacja cyjankowa
Cyjanki wiążą metale w kompleksy, utrudniając ich strącanie. Dlatego w klasycznej linii wodorotlenkowej najpierw przeprowadza się detoksykację. Można zastosować chlorowanie alkaliczne albo ozonowanie. Sama regulacja pH nie zastępuje rozkładu cyjanków.
Chlorowanie alkaliczne wykorzystuje podchloryn sodu (NaOCl) lub chlor gazowy w środowisku zasadowym. EPA opisuje dwa etapy tego procesu:
- Utlenianie CN⁻ do CNO⁻ przy pH około 11. Dla układu przepływowego podana retencja wynosi 40–60 minut i potencjał redoks (ORP) +325–400 mV.
- Dalsze utlenianie cyjanianów do azotu i nieorganicznych związków węgla, m.in. CO₂ i węglanów. Dodatkową dawkę utleniacza stosuje się przy pH około 8,5, czasie reakcji 30–60 minut i ORP +600–800 mV.
Nastawy wymagają dostosowania do ścieków i układu pomiarowego. Kontrola pH chroni również przed emisją toksycznego chlorku cyjanu (CNCl). Z kolei zakwaszenie odpływu zawierającego nieutlenione cyjanki grozi uwolnieniem cyjanowodoru (HCN). Potrzebne są zatem blokady dozowania i wentylacja.
Alternatywną metodę neutralizacji ścieków przemysłowych stanowi ozonowanie, które utlenia cyjanki bez wprowadzania chlorków z utleniaczem. Warto rozważyć ten zabieg przy rygorystycznych limitach chlorków w odpływie. Wymaga jednak generatora, skutecznego kontaktu gaz–ciecz i niszczenia ozonu w gazach odlotowych, zwiększając nakłady inwestycyjne. Skuteczność wobec trwałych kompleksów trzeba potwierdzić badaniami.
Niezależnie od metody zakończenie detoksykacji potwierdza się analizą pozostałych cyjanków – sam ORP nie wystarcza. Dopiero później odpływ trafia do dalszego oczyszczania. Kwaśne ścieki z trawienia alkalizuje się np. NaOH, a zasadowe zobojętnia np. H₂SO₄. Zakres pH 7–9 stanowi cel neutralizacji wstępnej, natomiast właściwy odczyn strącania dobiera się osobno dla usuwanych metali.
Koagulacja i flokulacja – usuwanie zawiesiny po strącaniu
Po strąceniu metali w ściekach pozostają drobne cząstki wodorotlenków. Koagulacja destabilizuje zawiesinę, a flokulacja łączy cząstki w większe aglomeraty, ułatwiając ich późniejsze oddzielenie przez flotację, sedymentację lub filtrację.
Jako koagulanty wykorzystuje się m.in. siarczan żelaza(III), chlorek żelaza(III) oraz PAX – polichlorek glinu. Proces wspomagają polielektrolity anionowe lub kationowe, np. poliakrylamidy. Do pierwszych prób zwykle włącza się 50–200 mg/l koagulantu i 1–5 mg/l polimeru.
Rodzaj i dawkę reagentów dobiera się przez jar-test, oceniając:
- wpływ pH i kolejności dozowania,
- zawiesinę oraz stężenia metali po separacji,
- objętość osadu i podatność na odwadnianie.
Jeśli celem jest obniżenie zawiesiny z kilkuset do poniżej 30 mg/l, wynik sprawdza się po oddzieleniu kłaczków. Klarowność nie potwierdza usunięcia metali rozpuszczonych. Zatem o wyborze chemii do oczyszczania ścieków przemysłowych powinien decydować koszt osiągnięcia wymaganej jakości odpływu, obejmujący również gospodarkę osadową. Po zmianie kąpieli lub asortymentu próby należy powtórzyć.
Flotacja DAF jako metoda klarowania ścieków galwanicznych
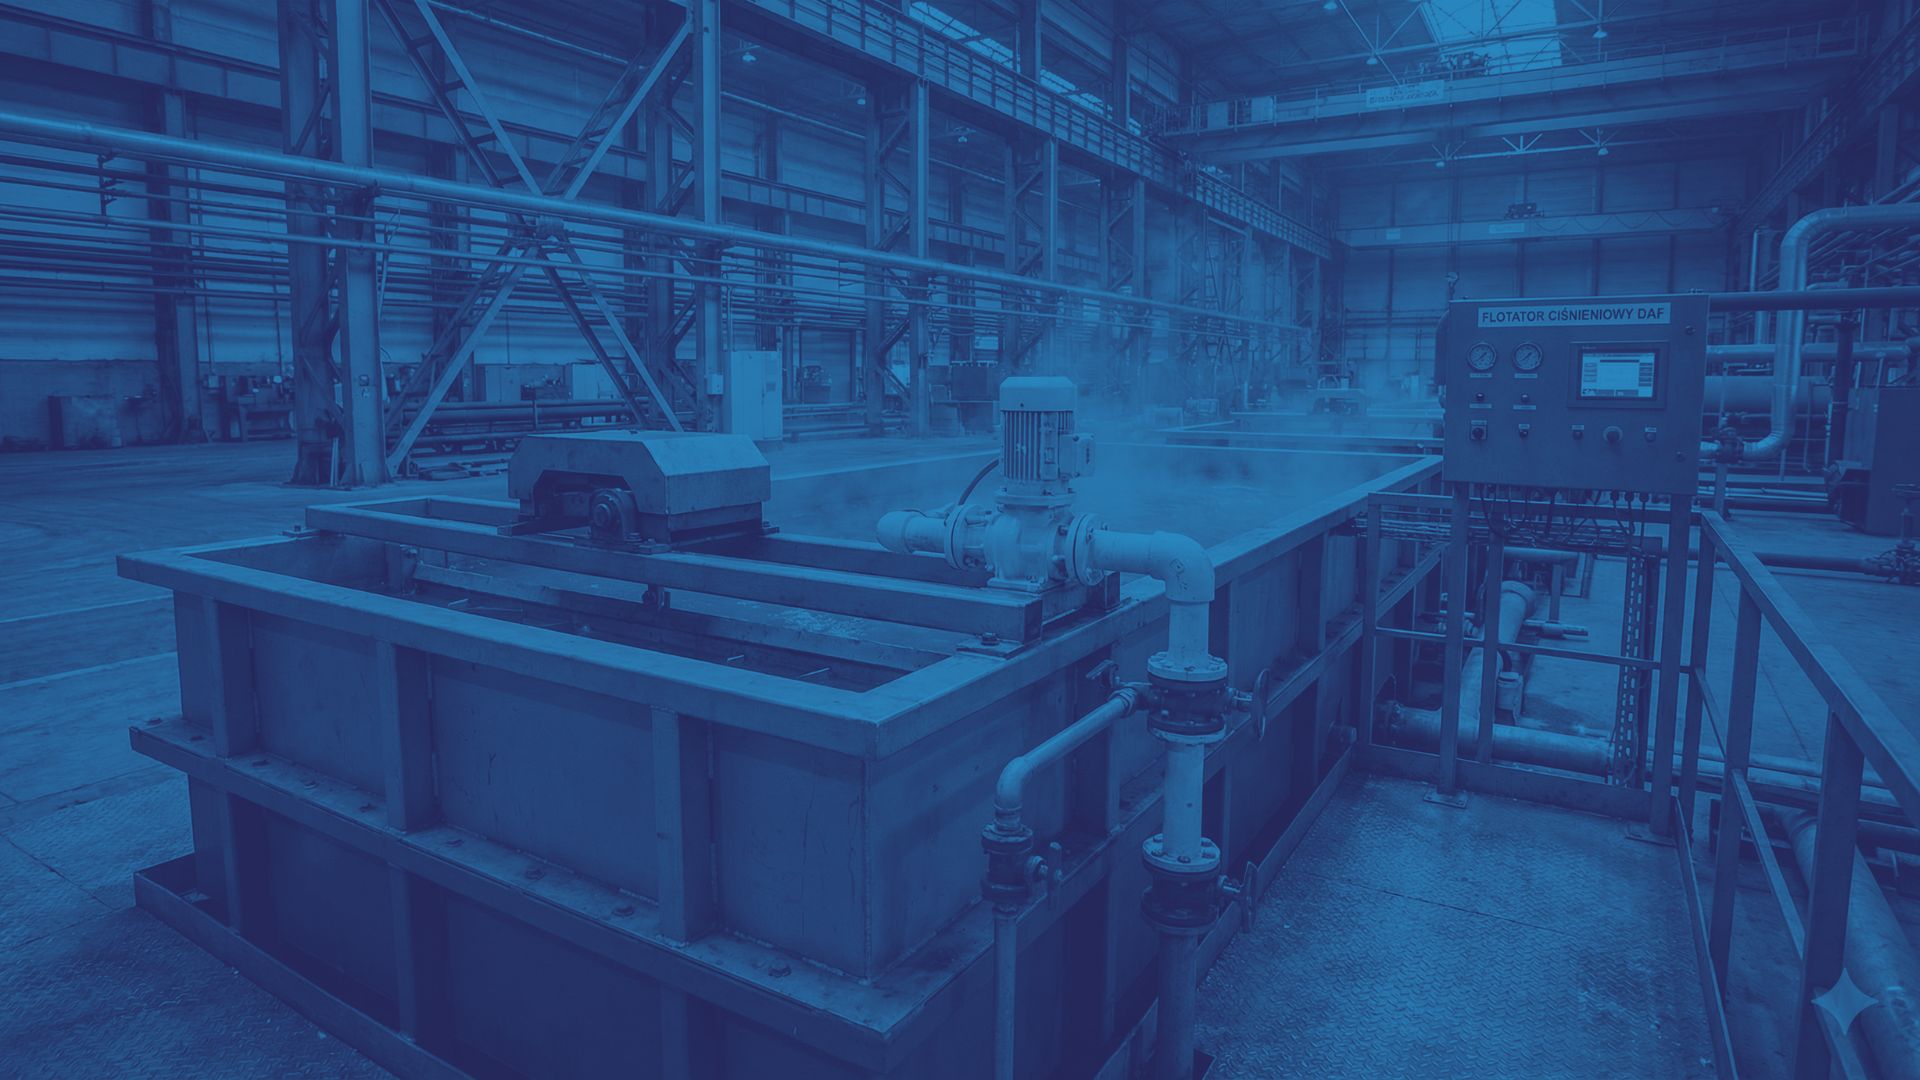
Do oddzielania przygotowanych kłaczków służy m.in. DAF – Dissolved Air Flotation, czyli flotacja ciśnieniowa. Część oczyszczonych ścieków nasyca się powietrzem pod ciśnieniem 4–6 bar. Po rozprężeniu mikropęcherzyki przyłączają się do kłaczków i unoszą je na powierzchnię. Zgarniacz usuwa powstały flotat z powierzchni ścieków.
Flotator DAF warto rozważyć przy lekkich kłaczkach oraz olejach z odtłuszczania i obróbki mechanicznej. Stabilne emulsje wymagają wcześniejszego rozbicia chemicznego. Natomiast przy ciężkich, dobrze opadających osadach alternatywą pozostaje osadnik lamelowy. Przy ograniczonej powierzchni hali zaletę DAF stanowią mniejsze zbiorniki.
Porównanie DAF z osadnikiem, z przyjęciem szacunkowych wartości, przedstawia się następująco:
| Parametr | DAF | Osadnik konwencjonalny |
| Czas retencji | 20–40 minut | 2–4 godziny |
| Sucha masa wydzielonego osadu | 3–8% | 0,5–2% |
Powyższe założenia wymagają potwierdzenia dla konkretnych ścieków. Większe zagęszczenie osadu może ograniczyć jego objętość i obciążenie urządzeń odwadniających.
Dobór DAF uwzględnia przepływ, obciążenie zawiesiną, recyrkulację i stosunek powietrza do masy cząstek. Zakładając typową wydajność, cel odbioru technologicznego, weryfikowany próbami, jest zwykle równy redukcji zawiesiny poniżej 10 mg/l Flotacja usuwa metale związane z kłaczkami, ale nie metale rozpuszczone. Szczegóły techniczne i dobór flotatorów przedstawiamy na stronie flotator DAF.
Wymienniki jonowe i odwrócona osmoza – kiedy warto?
Jeśli po separacji pozostają metale rozpuszczone, potrzebne okazuje się doczyszczanie, czyli polishing. Wymiana jonowa i metody membranowe służą również odzyskowi składników kąpieli oraz zamykaniu obiegów wody płuczącej.
Wymienniki jonowe (IX) stosuje się m.in. po precypitacji, przy niskich stężeniach metali, np. poniżej 5 mg/l. Żywicę dobiera się do postaci metalu, pH i jonów konkurencyjnych. Regeneracja kwasem lub zasadą wytwarza stężony roztwór wymagający odzysku składników albo dalszego zagospodarowania. Niektóre złoża są jednorazowe.
Odwrócona osmoza (RO) umożliwia odzysk wody płuczącej. Możliwa jest retencja jonów rzędu 99% przy wcześniejszym poddaniu jej zabiegom w podczyszczalni ścieków przemysłowych. Potencjalną skuteczność trzeba potwierdzić dla konkretnych metali i membrany.
Wcześniej należy ograniczyć zawiesinę, oleje i pozostałości utleniaczy Do obliczenia oszczędności wynikającej z zastosowania tego rozwiązania trzeba osobno określić odzysk objętości wody. Przy zasilaniu 20 m³/d i odzysku 75% powstaje 15 m³/d permeatu oraz 5 m³/d koncentratu. Planowany odzysk 70–80% wymaga sprawdzenia bilansu soli, ryzyka wytrącania osadów i przydatności permeatu do płukania.
Oszczędności zestawia się następnie z CAPEX i kosztami eksploatacji. We wstępnej analizie warto przetestować budżety 50–150 tys. zł dla IX przy 5–20 m³/h oraz 80–200 tys. zł dla modułu RO. W kosztach RO uwzględnia się także czyszczenie i wymianę membran, przeważnie w wariancie co 3–5 lat.
Również przy przepływach poniżej 5 m³/h odzysk wody może uzasadniać zastosowanie RO. Opłacalność zależy od cen wody, zagospodarowania koncentratu i wymagań procesu płukania.
Dobór oczyszczalni ścieków galwanicznych – krok po kroku
Skład ścieków i wielkość zrzutów decydują o wyborze technologii oraz wymaganej wydajności oczyszczalni. Dobór zaczyna się więc od badań odpływów, pomiarów przepływu i ustalenia wymaganej jakości oczyszczonych ścieków. Na tej podstawie można zaplanować kolejne etapy procesu i dobrać urządzenia. Dopiero wtedy warto porównywać zabudowę kontenerową ze stacjonarną oraz koszty budowy i eksploatacji.
Analiza składu ścieków i przepływu – punkt wyjścia
Badania warto zlecić laboratorium z akredytacją obejmującą potrzebne oznaczenia. Próbki pobiera się z problematycznych strumieni i odpływu zbiorczego. Zużyte kąpiele oraz zrzuty po myciu urządzeń wymagają osobnego rozpoznania.
Zakres badań obejmuje:
- pH, przewodność, zawiesinę ogólną i ChZT.
- Poszczególne metale: Cr(VI), chrom ogólny, Ni, Zn, Cu, Cd i Pb.
- Cyjanki wolne, związane lub ogólne.
- Chlorki, fosforany i surfaktanty.
Początkowa kampania powinna obejmować co najmniej 3 różne dni produkcyjne. Liczbę i sposób poboru próbek ustala laboratorium według zmienności procesu. Trzy pomiary nie gwarantują pełnej charakterystyki dopływu. Trzeba uwzględnić m.in. wymiany kąpieli. Metale i cyjanki wymagają odrębnych procedur utrwalania.
W galwanizerni, która zainwestowała w przepływomierz z rejestracją, można łatwo rozpoznać zrzuty jeszcze przed rozpoczęciem projektowania oczyszczalni. W budżecie należy przyjąć wydatek 2–5 tys. zł na ten przyrząd elektromagnetyczny. Dobór, montaż i koszt trzeba potwierdzić dla średnicy oraz przewodności ścieków.
W ramach analizy mierzy się także Q dobowe oraz maksymalny przepływ godzinowy. Przy jednej ośmiogodzinnej zmianie zakład wytwarzający 20 m³ ścieków na dobę generuje średnio 2,5 m³/h podczas produkcji. Jeśli oczyszczalnia pracuje przez 24 godziny, średni przepływ przez instalację powinien wynosić około 0,83 m³/h.
Wymaga to zastosowania zbiornika uśredniającego, który zatrzyma część ścieków i umożliwi ich oczyszczanie po zakończeniu zmiany.
Wybór konfiguracji technologicznej dla galwanizerni
Oczyszczanie ścieków galwanicznych można uporządkować według dominującego procesu produkcyjnego. Poniższe konfiguracje wymagają dopracowania na podstawie prób:
| Rodzaj ścieków | Wymagane etapy oczyszczania |
|---|---|
| Chromowanie twarde z Cr(VI) | Redukcja Cr(VI) → strącanie Cr(III) → koagulacja/flokulacja → DAF lub sedymentacja |
| Cynkowanie cyjankowe | Detoksykacja CN⁻ → korekta pH i strącanie Zn → koagulacja/flokulacja → sedymentacja |
| Niklowanie | Korekta pH → strącanie Ni → koagulacja/flokulacja → separacja → opcjonalnie IX polishing |
| Produkcja wielokąpielowa | Segregacja → etapy dedykowane → kontrolowane uśrednianie → linia wspólna |
Przy zrzucie do kanalizacji oczyszczalnia ścieków galwanicznych pełni funkcję podczyszczalni ścieków przemysłowych. Natomiast wspólna linia obejmuje niezbędne do przeprowadzenia reakcje, oddzielenie osadu i końcową kontrolę pH. Korekta odczynu nie powinna powodować ponownego rozpuszczania metali. Układ musi zatrzymywać ścieki niespełniające parametrów odpływu.
Kompleksowym rozwiązaniem dla galwanizerni może być podczyszczalnia ścieków galwanicznych zabudowana na hali lub w kontenerze. Wybór obejmuje również zbiorniki awaryjne, magazyn chemii i odwadnianie osadu.
Oczyszczalnia kontenerowa vs. stacjonarna – co wybrać dla małego i średniego zakładu?
Pełnoprawna oczyszczalnia ścieków przemysłowych może powstać zarówno na hali, jak i w kontenerze. Porównanie obu tych opcji ułatwia podjęcie decyzji o wyborze optymalnego rozwiązania dla danego zakładu. Poniższe kwoty i terminy to założenia budżetowe. Wymagają aktualnej wyceny i potwierdzenia zakresu.
| Wariant porównawczy | Przyjęty przepływ | Założony CAPEX netto | Założony termin |
|---|---|---|---|
| Kontenerowy | 2–20 m³/d | 150–400 tys. zł | 8–16 tygodni od zamówienia |
| Stacjonarny | >20 m³/d lub złożone strumienie | 400 tys.–1,5 mln zł | 6–18 miesięcy |
Oczyszczalnia kontenerowa ułatwia szybki montaż i relokację. Prefabrykacja ogranicza roboty budowlane, lecz nadal wymaga posadowienia, przyłączy, wentylacji i ochrony przed mrozem. Ograniczona przestrzeń utrudnia rozbudowę i zwiększa jednostkowy koszt inwestycji przy wzroście produkcji.
Większą swobodę konfiguracji zapewnia oczyszczalnia stacjonarna. Łatwiej dostosować ją do kilku rodzajów powłok i przyszłej rozbudowy. Wymaga szerszego przygotowania infrastruktury, ale przy dużych przepływach obniża jednostkowe koszty eksploatacji.
Aby rzetelnie porównać ceny omawianych rozwiązań, oferty powinny obejmować ten sam zakres:
- zbiorniki i linie technologiczne, w tym niezbędne etapy procesu dla cyjanków lub Cr(VI),
- automatykę i układy dozowania,
- przyłącza, roboty budowlane, montaż i rozruch.
Pełny koszt usuwania metali ciężkich ze ścieków obejmuje chemię, energię, obsługę, serwis i zagospodarowanie osadów. Wydatki warto porównywać w przeliczeniu na 1 m³ oczyszczonych ścieków.
Jeśli myślisz o inwestycji w instalację stacjonarną, zachęcamy do zapoznania się z naszą ofertę. Dowiedz się, jak przebiega budowa oczyszczalni ścieków przemysłowych w naszym wykonaniu.
FAQ – najczęściej zadawane pytania o oczyszczalnię ścieków galwanicznych
Czy galwanizernia musi mieć własną oczyszczalnię ścieków?
Nie zawsze, ale każda galwanizernia musi zadbać o zgodny z prawem sposób gospodarowania ściekami. Przy odprowadzaniu ich do kanalizacji zazwyczaj potrzebne jest podczyszczanie do parametrów wymaganych przepisami oraz umową z operatorem i pozwoleniem wodnoprawnym, jeżeli jest wymagane. Małe zakłady mogą przekazywać zużyte roztwory i popłuczyny jako odpowiednio sklasyfikowane odpady, najczęściej niebezpieczne, uprawnionemu odbiorcy. Przy większej skali produkcji własna podczyszczalnia zwykle okazuje się korzystniejsza ekonomicznie.
Jak usunąć chrom sześciowartościowy ze ścieków galwanicznych?
W klasycznym procesie strącania wodorotlenków chrom(VI) wymaga wcześniejszej redukcji do chromu(III). Przeprowadza się ją zwykle przy pH 2–3, np. pirosiarczynem sodu (Na₂S₂O₅) lub dwutlenkiem siarki (SO₂), a jej skuteczność w odpowiednich warunkach przekracza 99%. Zakończenie etapu potwierdza analiza pozostałego Cr(VI), wskazująca osiągnięcie stężenia poniżej 0,1 mg/l, lub innego poziomu określonego dla danej instalacji. Następnie podnosi się pH, orientacyjnie do 8-9, wytrąca wodorotlenek chromu(III) i po koagulacji oraz flokulacji oddziela osad przez flotację lub sedymentację.
Czy ścieki galwaniczne można odprowadzać do kanalizacji miejskiej?
Tak, po spełnieniu wymagań prawnych, warunków operatora i wymaganego pozwolenia wodnoprawnego. Załącznik nr 2 do rozporządzenia Ministra Budownictwa z 14 lipca 2006 r. (t.j. Dz.U. 2016 poz. 1757) wskazuje następujące wartości: chrom ogólny ≤1 mg/l, Cr(VI) ≤0,2 mg/l, nikiel i miedź po ≤1 mg/l, cynk ≤5 mg/l, cyjanki wolne ≤0,5 mg/l oraz związane ≤5 mg/l.
Osiągnięcie wymaganych parametrów zwykle wymaga neutralizacji, strącania metali i separacji osadu, a przy obecności cyjanków również detoksykacji. Sama umowa z operatorem nie wystarcza, gdy odpływ zawiera substancje szczególnie szkodliwe wymienione w rozporządzeniu z 28 czerwca 2019 r. (Dz.U. 2019 poz. 1220), których wprowadzanie do cudzych urządzeń kanalizacyjnych wymaga pozwolenia wodnoprawnego.
Jak często należy serwisować oczyszczalnię ścieków galwanicznych?
Większe przeglądy należy przeprowadzać co 3–6 miesięcy, przy czym harmonogram trzeba dostosować do dokumentacji urządzeń i obciążenia instalacji. Poprawne przeglądy obejmują: dozowniki chemiczne, pompy, w tym pompę flotacyjną DAF, automatykę, alarmy i membrany RO, jeżeli są zastosowane.
Natomiast kontrola oraz kalibracja sond pH i ORP przeważnie są potrzebne częściej. Operator powinien sprawdzać pracę instalacji i parametry odpływu codziennie lub cotygodniowo, zależnie od rodzaju kontroli, instrukcji obsługi i warunków pozwolenia. Ważne jest dokumentowanie wyników. Odbiór osadu powinien odbywać się orientacyjnie co 2–8 tygodni, zależnie od jego ilości i warunków magazynowania, przez podmiot uprawniony do odbioru odpadów niebezpiecznych.